
- Todos
- Nome do produto
- Palavras-chave
- Modelo do produto
- Resumo do produto
- Descrição do produto
- Procura de texto completo
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-19 Origem:alimentado
Os riscos da brasagem por refrigeração são incrivelmente altos para profissionais de HVAC/R. Uma única junta comprometida pode levar a vazamentos catastróficos de refrigerante. Você pode enfrentar falhas rápidas no compressor e retornos de chamada dispendiosos dos clientes. Devemos estabelecer uma base técnica sólida antes de avaliar qualquer projeto. Ao contrário da soldagem em baixa temperatura, a brasagem ocorre acima de 840°F (450°C). Este calor extremo torna a preparação pré-soldagem o principal preditor da integridade da junta. Em última análise, garante a longevidade do sistema.
Este artigo serve como modelo para o estágio de decisão. Você aprenderá como padronizar seus procedimentos operacionais (SOPs). Você também descobrirá como avaliar com precisão a disponibilidade do material antes de aplicar a tocha. Ao abordar esses fatores críticos de pré-brasagem, podemos eliminar falhas comuns. Você construirá um sistema altamente confiável projetado para suportar pressões e vibrações extremas durante décadas de operação contínua.
Muitos técnicos muitas vezes apressam a fase de preparação para economizar tempo. Eles ignoram etapas vitais de pré-brasagem pensando que uma aplicação rápida de calor será suficiente. Uma junta mal preparada pode facilmente passar num teste de pressão inicial. Pode até manter o vácuo por um curto período. No entanto, o ciclo térmico e a vibração contínua do sistema contam uma história diferente. Eles enfatizam repetidamente esses laços fracos. Eles eventualmente expõem ligações capilares frágeis ao longo do tempo. Você inevitavelmente enfrentará microvazamentos ou rupturas repentinas nas articulações.
A degradação do sistema representa um enorme encargo financeiro. Ignorar a limpeza adequada ou a purga de nitrogênio deixa oxigênio e detritos dentro das linhas. O calor extremo cria incrustações de óxido cúprico nas paredes de cobre não purgadas. Esses flocos quebradiços se quebram durante a operação normal. Eles viajam rapidamente através do fluxo de refrigerante. Eles agem como um composto abrasivo forte. Eles danificam irreparavelmente os delicados enrolamentos do compressor. Eles obstruem rapidamente as válvulas de expansão térmica (TXVs) e restringem a capacidade de resfriamento. Essa contaminação leva à falha completa do sistema.
Devemos definir como são as operações de brasagem bem-sucedidas. Você alcança zero vazamentos absolutos sob testes de nitrogênio de alta pressão. Você garante uma penetração profunda e sólida da liga em todo o copo da junta. Você mantém um pipeline interno impecável e visualmente limpo. Atender a esses critérios elimina o dispendioso retrabalho diagnóstico. Ele protege a reputação da sua empresa. Mantém as margens do projeto lucrativas e os clientes altamente satisfeitos.
A ação capilar depende muito das dimensões físicas exatas. Você precisa de tolerâncias precisas para obter o fluxo ideal da liga fundida. A lacuna ideal abrange apenas 0,002 a 0,005 polegadas. Uma folga muito apertada impede fisicamente que a liga de brasagem entre na junta. Uma lacuna muito frouxa interrompe totalmente a tração capilar. A gravidade puxará a liga para baixo, deixando grandes lacunas no topo da conexão. Sempre meça suas folgas cuidadosamente antes da montagem.
Avalie cada componente quanto à deformação estrutural. Inspecione cuidadosamente as juntas padrão sob boa iluminação. Observe atentamente os componentes de alta tensão, como uma curva de retorno . Verifique se há rachaduras microscópicas nessas peças curvas. Identifique qualquer irregularidade causada por corte inadequado ou manuseio brusco. Detecte defeitos de fabricação antecipadamente para evitar explosões catastróficas posteriormente. Um tubo fora do formato redondo nunca formará uma ligação capilar uniforme, não importa quanto calor você aplique.
Os técnicos devem rebarbar e fresar adequadamente cada extremidade cortada. Remova completamente as rebarbas internas e externas. Rebarbas internas não removidas criam um fluxo de refrigerante altamente turbulento. Eles restringem artificialmente o volume interno geral dentro de qualquer conexão de tubo de cobre . Esta turbulência localizada afeta drasticamente a eficiência geral do sistema. Rebarbas externas impedem que o tubo assente totalmente no copo de conexão. Use uma ferramenta de rebarbação de qualidade para criar bordas suaves e chanfradas.
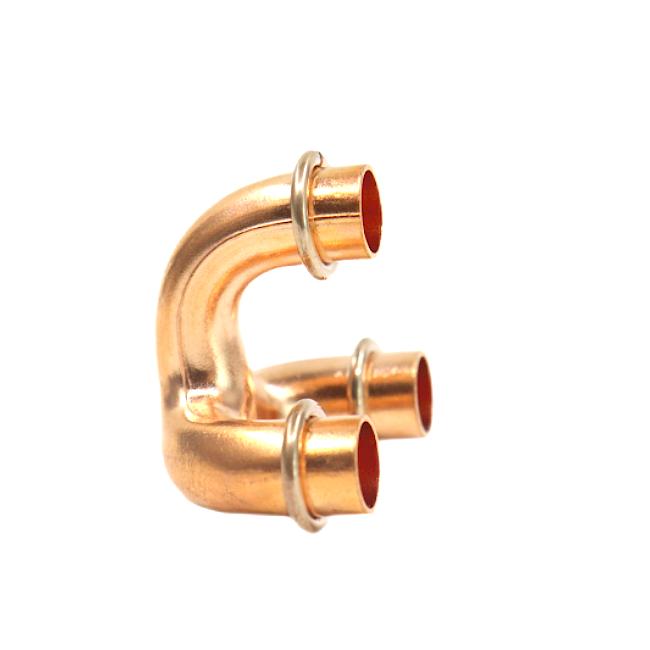
O cobre oxida naturalmente quando exposto ao ar atmosférico. Você deve remover essa camada de oxidação fosca para revelar metal puro e brilhante. A abrasão mecânica é o primeiro passo. Use esponjas abrasivas não metálicas como Scotch-Brite para limpar a superfície. Como alternativa, use escovas de aço inoxidável dedicadas, projetadas especificamente para trabalhos de encanamento e HVAC. Limpe a parte externa do tubo e a parte interna do copo de conexão.
A contaminação cruzada é um erro comum que você deve evitar. Nunca compartilhe suas ferramentas de limpeza em metais diferentes. Usar a mesma escova de aço em aço ou alumínio transfere pequenas partículas estranhas. Essas partículas penetram profundamente na superfície macia do cobre durante a lavagem. Eles enfraquecem a ligação metalúrgica final. Mantenha um conjunto dedicado de ferramentas abrasivas exclusivamente para aplicações de cobre.
A limpeza mecânica por si só continua insuficiente para os padrões de refrigeração. Você deve avaliar seus protocolos de desengorduramento químico. Remova completamente os restos de óleos de corte, sujeira e impressões digitais humanas. Use um solvente de alta qualidade e sem resíduos. Se você deixar óleos no cobre, o fogo alto os cozerá instantaneamente. Eles se transformam em duras barreiras de carbono. Esses densos depósitos de carbono repelem agressivamente os metais de adição líquidos. A liga simplesmente se enrolará e sairá da junta.
A ciência da oxidação dita protocolos rígidos. O oxigênio reage agressivamente com o cobre em temperaturas de brasagem elevadas. Esta reação química forma fortes incrustações pretas dentro da rede de tubulação. O ar atmosférico deve ser completamente deslocado das linhas antes de aplicar qualquer calor. Se você ignorar esta regra, os detritos internos resultantes destruirão sistematicamente o circuito de refrigeração.
Você deve compreender a diferença operacional entre purga e teste de pressão. A entrega de alta pressão serve apenas para verificação de vazamentos após a montagem. A purga requer um fluxo contínuo e de pressão muito baixa. Você normalmente flui 2-3 CFH (pés cúbicos por hora) de nitrogênio seco livre de oxigênio (OFDN). Este baixo volume desloca perfeitamente o oxigênio. Evita soprar a liga fundida enquanto você solda. Uma sangria contínua garante que o nitrogênio fresco expulse constantemente qualquer ar invasor.
Padronize seu equipamento regulador para eliminar suposições. Não confie em reguladores de teste de alta pressão padrão para purga. Eles simplesmente não conseguem medir o fluxo com precisão a 2 CFH. Recomendamos investir em medidores de vazão de brasagem especializados. Eles apresentam indicadores visuais de fluxo integrados (bolas flutuantes). Eles garantem taxas de fluxo precisas e repetíveis em todas as aplicações de campo. Ferramentas adequadas mitigam enormes riscos operacionais.
A seleção do metal de adição correto exige uma consideração cuidadosa. Você deve comparar suas opções com base nos requisitos do sistema. As ligas de Fos-Cobre funcionam excepcionalmente bem para juntas estacionárias padrão. Ligas contendo prata (contendo 5% a 15% de prata) proporcionam ductilidade muito maior. Ambientes de alta vibração, como linhas de descarga próximas a compressores, exigem concentrações mais altas de prata. A união de metais diferentes também requer misturas específicas de prata para preencher a lacuna metalúrgica.
Guia de seleção de liga de brasagem
| Tipo de liga | Conteúdo de prata | Melhor caso de uso | Fluxo necessário? |
|---|---|---|---|
| Fos-Cobre Padrão | 0% | Linhas básicas de água cobre-cobre | Não |
| Fos-Cobre com baixo teor de prata | 5% - 6% | Juntas de cobre para refrigeração padrão | Não |
| Fos-Cobre com alto teor de prata | 15% | Linhas de descarga de alta vibração, ciclos térmicos pesados | Não |
| Liga de brasagem com alto teor de prata | 45% - 56% | Unindo cobre a componentes de aço ou latão | Sim |
Esclareça seus requisitos de fluxo antes de começar. Unir cobre a latão ou aço sempre requer uma aplicação de fluxo separada. O fluxo decompõe os óxidos superficiais dos metais mais duros. Por outro lado, as juntas cobre-cobre combinadas com ligas contendo fósforo não precisam de fluxo externo. O próprio fósforo atua como um agente fundente incorporado. A aplicação de fluxo desnecessário a uma junta cobre-cobre apenas introduz contaminação interna potencial.
Avalie a calibração da tocha e a química da chama. Sempre ajuste uma chama perfeitamente neutra. Uma chama oxidante queima muito e deposita excesso de oxigênio no metal. Uma chama redutora queima mais fria e deposita fuligem de carbono. Uma chama neutra equilibra perfeitamente o calor e a química. Evita o superaquecimento do cobre frágil, ao mesmo tempo que leva a junta à temperatura correta rapidamente.
Os gerentes de projeto devem fornecer uma estrutura lógica para as equipes de campo. A padronização de seus Procedimentos Operacionais Padrão (SOPs) reduz drasticamente o erro humano. Entregar uma lista de verificação simples aos técnicos garante que cada junta receba a mesma preparação rigorosa. Consistência é a chave definitiva para minimizar reclamações de garantia.
Implemente este fluxo de trabalho obrigatório de pré-brasagem para todas as instalações:
Equipe suas equipes corretamente. Aconselhe-os sobre os kits necessários. Forneça cortadores de tubos adequados e ferramentas de rebarbação de alta qualidade. Forneça medidores de vazão OFDN precisos e as ligas específicas necessárias para o trabalho. Não espere resultados excelentes se você fornecer ferramentas de baixa qualidade. A aquisição de ferramentas influencia diretamente a qualidade final da solda.
Torne as etapas de garantia de qualidade obrigatórias. Implemente uma inspeção visual rigorosa pós-brasagem. Verifique se há filetes de liga uniformes e se nenhum metal pingou dentro das válvulas. Em seguida, faça um teste de decaimento de alta pressão usando nitrogênio. Este teste de decaimento serve como a aprovação final antes de realizar um vácuo profundo. Confirma a integridade mecânica da sua preparação pré-brasagem.
Devemos reiterar uma verdade fundamental. A brasagem bem-sucedida de acessórios de cobre para refrigeração é uma ciência exata e implacável. Noventa por cento do trabalho real acontece muito antes de você acender uma faísca para acender a tocha. A preparação dita inteiramente o sucesso.
Sempre priorize estas etapas finais orientadas para a ação:
Enfatize o gerenciamento do tempo em campo. Dedicar 10 minutos extras para medir, limpar e purgar rende enormes dividendos. Isso economiza horas de retrabalho de diagnóstico frustrante posteriormente. Protege fortemente a reputação do empreiteiro e preserva os resultados financeiros do projeto.
R: Não. A solda macia padrão derrete em temperaturas muito mais baixas e não possui a resistência à tração necessária para sistemas de alta pressão. Refrigerantes modernos como o R-410A operam em pressões extremamente altas. A brasagem cria uma ligação metalúrgica mais forte, capaz de suportar essas pressões e ciclos térmicos constantes. Continua sendo o padrão obrigatório da indústria.
R: A falta de fluxo de nitrogênio permite que o oxigênio reaja com o cobre aquecido. Isso cria imediatamente incrustações pretas de óxido cúprico dentro do tubo. Quando o sistema funciona, o refrigerante lava essa incrustação abrasiva para o óleo do compressor e para os dispositivos de medição. Isso leva ao entupimento das TXVs e à falha catastrófica do compressor.
R: O tubo deve estar totalmente assentado contra o batente interno do tubo da conexão. Esta profundidade foi projetada para fornecer área de superfície máxima para ação capilar. O assentamento total do tubo garante uma integridade estrutural ideal. Impede que a junta vibre sob forte estresse mecânico.
R: Sim. Acessórios novos freqüentemente carregam oxidação de fábrica e óleos residuais de fabricação. Mesmo que pareçam brilhantes, permanecem camadas microscópicas de fluido de corte ou compostos de trefilação. Você deve lixar mecanicamente e desengordurar quimicamente. Isto garante que a liga de brasagem irá aderir perfeitamente ao metal base.

